

Si alguna vez ha caminado sobre un piso duradero y resistente al agua en una cocina, un baño o un espacio de oficina de mucho tráfico, es probable que sea un piso SPC, abreviatura de Stone Plastic Composite. Este popular piso es apreciado por su rigidez, resistencia a los rayones y bajo mantenimiento, pero su calidad no es solo una cuestión de los materiales que lo componen. Depende igualmente del equipo que transforma el plástico en bruto, el polvo de piedra caliza y los estabilizadores en láminas uniformes y estables que se convierten en pisos terminados. Como proveedor de equipos de láminas para pisos SPC, he pasado años trabajando con fabricantes para perfeccionar los estándares de control de calidad (QC) vinculados directamente a la maquinaria de producción, y he visto de primera mano cómo incluso pequeños ajustes en la configuración del equipo pueden hacer o deshacer un lote de pisos que dura más de 10 años. Hoy quiero desglosar los estándares clave de control de calidad para las láminas para pisos SPC producidas por este equipo especializado, por qué son importantes y cómo la maquinaria confiable es la columna vertebral de una producción constante y de alta calidad.
Primero, analicemos cómo se fabrican las láminas para pisos SPC, porque los estándares de control de calidad están vinculados directamente a cada paso del proceso de producción. La producción de SPC comienza con una mezcla de materias primas: polvo de piedra caliza (normalmente entre el 60 % y el 80 % de la mezcla), resina de PVC, estabilizadores, coadyuvantes de procesamiento y, a veces, protectores UV. Esta mezcla se introduce en una extrusora, donde el calor y la presión la funden hasta obtener un compuesto homogéneo, que luego se calandra en láminas delgadas y planas antes de enfriarlas, grabarlas con un patrón de madera o piedra y recortarlas al tamaño adecuado. Aquí cada etapa depende del rendimiento del equipo, por lo que los estándares de control de calidad para láminas terminadas son esencialmente los resultados medibles de la maquinaria trabajando dentro de parámetros estrictos.
Comencemos con el estándar de control de calidad más fundamental: la precisión dimensional. Los pisos SPC se venden en tablones, pero antes de cortarlos con esa forma, se fabrican como láminas grandes, generalmente de 2 a 3 metros de ancho y unos pocos milímetros de espesor. Si el equipo no está calibrado correctamente, estas láminas tendrán un grosor o ancho inconsistente, lo que provocará espacios entre las tablas después de la instalación, costuras desiguales e incluso pandeo con el tiempo. Por ejemplo, si los rodillos de calandrado (los dos grandes rodillos metálicos que aplanan el compuesto SPC fundido) están desalineados incluso 0,1 mm, la hoja resultante será más gruesa en un lado que en el otro. Mi equipo trabaja con los fabricantes para garantizar que su máquina extrusora de pisos SPC mantenga la consistencia del espacio entre los rodillos de la calandria dentro de ±0,05 mm en todo el ancho del rollo. Esa precisión no es posible con equipos obsoletos y mal mantenidos; requiere sistemas modernos servoaccionados que se ajusten en tiempo real. También observamos que la precisión dimensional no se limita al ancho y al espesor: la planitud también es fundamental. Si la lámina se deforma durante el enfriamiento, no quedará plana sobre el contrapiso, lo que provocará problemas de instalación. El equipo de la línea de enfriamiento que suministramos, por ejemplo, utiliza una serie de zonas de enfriamiento de aire y agua configuradas a temperaturas uniformes, lo que garantiza que la lámina se enfríe de manera uniforme y mantenga un perfil plano, de modo que los tablones acabados finales no tengan curvaturas ni torsiones visibles.
A continuación, densidad y homogeneidad del núcleo. La rigidez y la resistencia a las indentaciones del SPC provienen de su densidad; la densidad objetivo para las láminas SPC de alta calidad suele estar entre 1,8 y 2,2 g/cm³. Si el equipo no mezcla bien las materias primas ni aplica una presión constante durante la extrusión, terminará con una lámina con bolsas de baja densidad, que son suaves y propensas a abollarse bajo muebles pesados o tránsito peatonal. O, peor aún, áreas donde el polvo de piedra caliza no se distribuye uniformemente, lo que provoca debilidad en los bordes. ¿Cómo controla esto el equipo? El diseño y la velocidad del tornillo de la extrusora juegan un papel muy importante: una extrusora de doble tornillo (que es estándar para la producción de gran volumen) utiliza dos tornillos entrelazados para cortar y mezclar la mezcla cruda, asegurando que no haya grumos de PVC o piedra caliza. La presión en el cilindro del extrusor es otra métrica clave: mantenemos que la presión de extrusión debe permanecer entre 150 y 250 bar para la mayoría de las fórmulas SPC, porque muy poca presión deja espacios en el compuesto y demasiada puede degradar la resina de PVC. Cuando los fabricantes utilizan una máquina extrusora de pisos SPC confiable que monitorea la presión en tiempo real, pueden ajustar automáticamente la velocidad del tornillo o la velocidad de avance para mantener la densidad constante. He visto fabricantes que utilizan equipos de extrusión antiguos y baratos para producir láminas cuya densidad varía en 0,3 g/cm³ en una sola lámina; esas láminas no pasarán las pruebas de desgaste de la industria dentro de un año.
La calidad de la capa de uso es otro estándar de control de calidad no negociable, especialmente para pisos comerciales SPC. La mayoría de las láminas SPC tienen una capa de desgaste de PVC transparente aplicada en la parte superior, con un espesor de entre 0,1 mm y 0,7 mm, según el uso previsto (residencial o comercial). El trabajo de la capa de desgaste es resistir rayones, raspaduras y daños por rayos UV, por lo que su espesor debe ser uniforme y debe adherirse adecuadamente a la capa central de SPC. El rendimiento deficiente del equipo en este caso provoca la delaminación de la capa de desgaste o áreas donde la capa es demasiado delgada, lo que hace que el SPC sea propenso a raspaduras por tacones, garras de mascotas o electrodomésticos pesados. La maquinaria responsable de aplicar la capa de desgaste suele ser un sistema de laminación de película especializado, que alimenta la película de la capa de desgaste prefabricada sobre el núcleo SPC enfriado. Una parte clave del control de calidad para este paso es la presión y la temperatura de laminación: la máquina para fabricar láminas para pisos Click (suministramos esta línea) utiliza rodillos calentados que aplican una presión precisa para derretir la parte inferior de la película de la capa de desgaste, uniéndola al núcleo sin derretir el SPC subyacente. Si la presión es demasiado alta, la capa de desgaste se exprimirá en los bordes, lo que provocará un espesor desigual; demasiado bajo y el vínculo es débil. Trabajamos con nuestros clientes para establecer parámetros de laminación que mantengan la variación del espesor de la capa de uso dentro de ±0,03 mm en toda la hoja, y también recomendamos la calibración regular del sistema de alimentación de la película para evitar arrugas o desalineación en la capa de uso. Como referencia, nuestra máquina para fabricar pisos de vinilo está diseñada específicamente para la aplicación de capas de desgaste de alta precisión, con sensores incorporados que miden el espesor en tiempo real y activan alarmas si se sale del rango requerido.
Los nuevos fabricantes suelen pasar por alto el acabado de la superficie y la calidad del estampado, pero tienen un impacto directo tanto en la estética como en la durabilidad. Las láminas SPC están grabadas para imitar la veta de la madera real o la textura de la piedra, lo que aumenta su aspecto realista y también mejora la resistencia al deslizamiento. Si el equipo de estampado está desgastado o desalineado, el patrón será desigual: algunas partes de la hoja tendrán líneas de veta profundas y nítidas, mientras que otras serán planas y tendrán poco relieve. Esto no sólo arruina el aspecto del piso sino que también reduce la resistencia al deslizamiento en áreas con mucha humedad como los baños. El paso de estampado se produce justo después de la laminación de la capa de uso, utilizando rodillos de estampado calentados que presionan el patrón en la capa de uso. El estándar de control de calidad aquí es que la profundidad del relieve sea consistente y que no haya burbujas de aire atrapadas entre el rodillo de estampado y la capa de desgaste, lo que causaría pequeños golpes o huecos en la superficie. Nuestra máquina para fabricar láminas para pisos SPC incluye un sistema de vacío durante el estampado que elimina el aire entre el rollo y la lámina, eliminando esos defectos. También capacitamos a los operadores para que realicen comprobaciones periódicas de la superficie: pasando una mano enguantada por toda la hoja para detectar una textura desigual y usando un perfilómetro para medir la variación de la profundidad del relieve, que debe estar dentro de ±0,02 mm para un acabado consistente.
La estabilidad térmica es un estándar de control de calidad fundamental para el rendimiento a largo plazo, especialmente para pisos SPC utilizados en áreas con fluctuaciones de temperatura, como terrazas acristaladas o cerca de puertas exteriores. El SPC es rígido, pero si el equipo de fabricación no estabiliza adecuadamente la mezcla de resina de PVC y piedra caliza, el piso puede expandirse o contraerse demasiado con los cambios de temperatura, lo que genera espacios entre las tablas o pandeo. Los estabilizadores agregados a la mezcla cruda evitan que el PVC se degrade durante la extrusión, pero el control del calor del equipo en la extrusora y la línea de enfriamiento es igualmente importante. Las zonas del cilindro del extrusor deben configurarse a temperaturas precisas (normalmente entre 160 °C y 190 °C para la zona de alimentación, y entre 180 y 210 °C para la zona de mezcla), porque una temperatura demasiado alta descompondrá los estabilizadores y el PVC, mientras que una temperatura demasiado baja provocará una mezcla desigual. La temperatura de la línea de enfriamiento, como mencioné anteriormente, también afecta la estabilidad térmica: si la lámina se enfría demasiado rápido, se acumulan tensiones internas, lo que hace que la lámina se deforme o encoja después de la instalación. El equipo que suministramos tiene control de temperatura automatizado con reguladores PID (Proporcional-Integral-Derivativo) que mantienen la temperatura dentro de ±1°C en todas las zonas, lo que garantiza que las láminas SPC tengan una tensión interna baja y una tasa de expansión térmica lineal de menos de 0,5 mm por metro por °C. Esto está muy por encima del estándar de la industria para pisos residenciales y significa que las tablas no se moverán ni siquiera en climas cálidos y soleados.

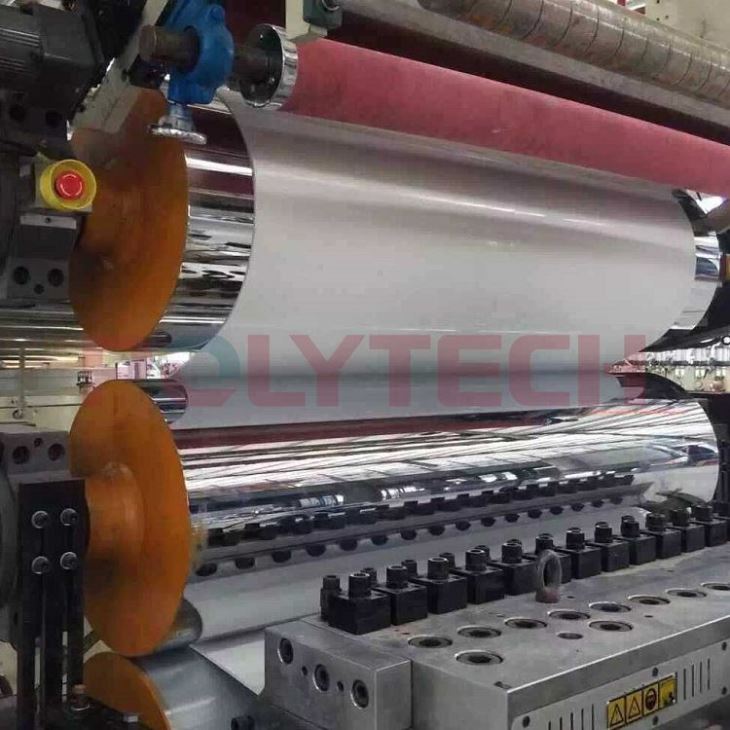
Ahora, hablemos de cómo la confiabilidad del equipo se relaciona con un control de calidad consistente, porque incluso si establece los parámetros correctos, la maquinaria obsoleta o con un mantenimiento deficiente generará una producción variable. Por ejemplo, una extrusora de 10 años puede tener un tornillo desgastado, lo que provoca un flujo de material inconsistente y provoca variaciones de densidad. O una calandria con rodillos desgastados no mantendrá el ajuste de separación, por lo que el espesor varía de una hoja a otra. Esta es la razón por la que muchos nuevos fabricantes de pisos SPC recurren a proveedores de equipos especializados como nosotros, en lugar de intentar construir líneas a partir de maquinaria genérica. Nuestra máquina extrusora de pisos SPC, por ejemplo, viene con sistemas de monitoreo de procesos integrados que rastrean cada métrica clave en tiempo real: presión de extrusión, temperatura, velocidad del tornillo, espesor y espesor de la capa de desgaste. Si algún parámetro queda fuera del rango de control de calidad establecido, la máquina alerta automáticamente a los operadores e incluso puede ajustar la configuración sin entrada manual. Esto reduce el error humano, que es una causa común de defectos de calidad, y garantiza que cada hoja producida cumpla con los mismos estándares, lote tras lote. También ofrecemos servicios regulares de calibración y mantenimiento, porque incluso el mejor equipo necesita ajustes para mantener los estándares de control de calidad constantes a lo largo del tiempo.
También debo señalar que el control de calidad de las láminas para pisos SPC producidas por el equipo no finaliza cuando la lámina sale de la línea de producción. Muchos fabricantes utilizan sistemas de prueba en línea integrados en la maquinaria para comprobar si hay defectos a medida que se fabrica la lámina, en lugar de probar las láminas terminadas al final (lo que desperdicia tiempo y materiales). Nuestra línea de corte de láminas para pisos SPC, por ejemplo, incluye un sistema de inspección por visión que escanea cada metro de la lámina en busca de defectos en la superficie como rayones, burbujas o relieves desalineados, y marca o corta automáticamente las secciones defectuosas. Esto significa menos desperdicio y garantiza que solo las láminas de alta calidad lleguen al siguiente paso (corte en tablones, embalaje y envío). Para los fabricantes que buscan escalar, tener un sistema de control de calidad automatizado integrado en el equipo no es negociable; las pruebas manuales requerirían un equipo de inspectores de control de calidad, lo que agrega costos y es más lento que las pruebas de visión artificial.
Ahora, pongamos estos estándares en contexto con ejemplos del mundo real. El año pasado, trabajé con un pequeño fabricante de pisos en Ohio que utilizaba una línea SPC importada y barata. Tenían problemas con las láminas que tenían un grosor inconsistente: algunas tablas eran demasiado gruesas, lo que hacía difícil unirlas, y otras eran demasiado delgadas, lo que provocaba que se flexionaran con el tránsito peatonal. Después de cambiar a nuestra máquina extrusora de pisos SPC y actualizar su línea de laminación con nuestra máquina para fabricar láminas para pisos Click, redujeron la variación del espesor de 0,2 mm a 0,04 mm. También informaron una caída del 30 % en las reclamaciones de garantía, porque la densidad más consistente y la calidad de la capa de uso significaron que sus pisos duraban más. Otro cliente, un gran proveedor de pisos comerciales, cambió a nuestra máquina para fabricar pisos de vinilo para la aplicación de capas de uso después de lidiar con problemas frecuentes de delaminación en proyectos de mucho tráfico. Ahora, su tasa de delaminación es inferior al 0,1 %, en comparación con el 5 % de su equipo anterior, porque el sistema de rodillos calentados de nuestra línea aplica una presión uniforme en toda la hoja, eliminando las uniones débiles.
Vale la pena mencionar que estos estándares de control de calidad no son arbitrarios: están alineados con certificaciones internacionales de la industria de pisos, como EN 13329 (el estándar europeo para revestimientos de pisos resilientes) y ASTM F1700 (el estándar estadounidense para pisos compuestos rígidos). Cumplir con estas certificaciones es un requisito para muchos grandes proyectos comerciales y minoristas, por lo que la capacidad del equipo para producir láminas que cumplan con estas especificaciones es fundamental para los fabricantes que buscan competir en el mercado global. Por ejemplo, la norma EN 13329 exige que los suelos SPC tengan una tolerancia de espesor de ±0,1 mm, lo que se puede lograr con equipos de precisión, pero imposible con maquinaria obsoleta y no calibrada. ASTM F1700 también especifica la consistencia del espesor de la capa de desgaste y los límites de expansión térmica, los cuales están controlados por la configuración y las capacidades de la línea de producción.
Al final del día, la reputación de durabilidad y consistencia de los pisos SPC comienza con el equipo que fabrica sus láminas centrales. Cada paso, desde la mezcla y extrusión de la materia prima hasta el calandrado, la laminación, el estampado y el enfriamiento, depende de una maquinaria que pueda mantener parámetros estrictos y consistentes. Los estándares de control de calidad que he descrito hoy no son sólo casillas de verificación para los fabricantes; son la razón por la que un piso SPC en un restaurante concurrido, una sala de juegos para niños o una oficina de gran altura lucirá bien y funcionará bien durante décadas. Si está buscando equipos de producción de pisos SPC, ya sea que esté iniciando una nueva línea o actualizando una existente, trabajar con un proveedor que comprenda estos estándares de control de calidad es clave para producir láminas para pisos SPC comercializables y de alta calidad. Para obtener más información sobre nuestras líneas diseñadas para cumplir y superar estos puntos de referencia de calidad, explore nuestra máquina de extrusión de pisos SPC y los sistemas de producción relacionados.
Si está buscando lanzar o actualizar su producción de pisos SPC y asegurarse de que sus láminas cumplan con estrictos estándares de calidad, comuníquese con nuestro equipo para analizar sus necesidades específicas y obtener orientación personalizada sobre el equipo adecuado para sus operaciones.
Referencias
- "EN 13329: Revestimientos de suelos resilientes, textiles y laminados. Especificaciones, requisitos y métodos de prueba", Comité Europeo de Normalización, 2020.
- "ASTM F1700-21: Especificación estándar para revestimientos de pisos compuestos de vinilo rígido", Sociedad Estadounidense de Pruebas y Materiales, 2021.
- Lee, S. y Kim, H. (2019). "Procesamiento y control de calidad de pisos de compuesto plástico de piedra (SPC): una revisión", Journal of Vinyl and Additive Technology, vol. 25, núm. 3, págs. 452-461.
- Zhang, L., et al. (2022). "El impacto de los parámetros de la maquinaria de extrusión en la estabilidad dimensional de las láminas para pisos SPC", Revista internacional de tecnología y revestimientos de superficies, vol. 11, núm. 2, págs. 89-97.